


оптом продукты: Пошаговая инструкция по установке гидравлической крышки ASME
2026-07-26
- Подготовка к монтажу: инструменты и требования безопасности
- Проверка геометрии фланцев и соосности
- Пошаговая установка гидравлической крышки ASME
- Настройка и тестирование гидравлической системы
- Интеграция с системой безопасности трубопровода
- Часто задаваемые вопросы
- Типичные ошибки монтажа и как их избежать
- Заключение и следующие шаги
Подготовка к монтажу: инструменты и требования безопасности
Установка гидравлической крышки, соответствующей стандартам ASME, — это не просто механическая сборка, а критически важный этап обеспечения герметичности сосуда под давлением. Ошибка на этом этапе может привести к утечкам, остановке производства или, что хуже, к аварийной ситуации. В нашей практике мы неоднократно сталкивались с последствиями небрежного монтажа: от деформации уплотнительных колец до микротрещин в резьбовых соединениях, которые проявлялись только спустя месяцы эксплуатации. Поэтому первый шаг к надежной работе системы — это строгое соблюдение протокола подготовки.
Перед тем как приступить к физическому монтажу электрической автоматической быстросъёмной крышки или её гидравлического аналога, необходимо убедиться в наличии полного комплекта документации. Сертификаты материалов (Mill Certificates), паспорт изделия и чертежи общего вида должны быть проверены инженером по качеству на объекте. Отсутствие маркировки ASME на фланце или корпусе крышки является основанием для немедленной остановки работ. Мы рекомендуем создать контрольный лист (checklist), который включает проверку целостности транспортировочной упаковки и отсутствие видимых повреждений гидравлических шлангов и электрических кабелей управления.
Для выполнения работ вам потребуется специализированный инструмент. Стандартный набор гаечных ключей здесь не подойдет. Необходим динамометрический ключ с калибровкой, соответствующей требуемым моментам затяжки болтов M20–M36 (в зависимости от диаметра трубопровода). Также понадобятся индикаторы часового типа для проверки соосности фланцев, лазерный нивелир для контроля горизонтальности установки и гидравлический насос с манометром класса точности не ниже 1,5. Не забудьте о средствах индивидуальной защиты: касках, защитных очках и перчатках, устойчивых к гидравлическим маслам.
Особое внимание следует уделить подготовке посадочных мест. Поверхность фланца сосуда и ответная часть крышки должны быть очищены от консервационной смазки, ржавчины и загрязнений. Использование абразивных материалов запрещено, так как они могут нарушить класс шероховатости поверхности, необходимый для правильного прилегания уплотнения. В компании «Вэньшэн» мы используем метод ультразвуковой очистки уплотнительных поверхностей перед отправкой, но на месте монтажа требуется финальная протирка безворсовой тканью, смоченной в изопропиловом спирте. Это простой шаг, который предотвращает 80% проблем с герметичностью на этапе пуска.
Проверка геометрии фланцев и соосности
Самая распространенная ошибка монтажников — попытка установить крышку на неподготовленные или перекошенные фланцы. Стандарт ASME Section VIII Div. 1 жестко регламентирует допуски на плоскостность и параллельность уплотнительных поверхностей. Если фланец сосуда имеет перекос более 0,5 мм на метр диаметра, гидравлическая крышка не сможет обеспечить равномерное давление на уплотнительное кольцо. Это приведет к локальным перегрузкам и быстрому износу эластомера.
Начните с визуального осмотра приварного фланца на трубопроводе или сосуде. Проверьте качество сварных швов на отсутствие пор, подрезов и непроваров. Затем используйте лазерный нивелир или натянутую струну для проверки горизонтальности оси трубопровода. Крышка должна устанавливаться строго перпендикулярно оси потока. Отклонение даже на 1 градус создает боковую нагрузку на шарнирный механизм или направляющие штанги, что со временем вызовет заклинивание механизма открывания.
Измерьте расстояние между крепежными отверстиями фланца сосуда и сравните его с чертежом крышки. Допуск обычно составляет ±1 мм. Если отверстия не совпадают, ни в коем случае не используйте домкраты или кувалды для принудительной стыковки. Это создаст остаточные напряжения в металле, которые могут привести к разрушению корпуса при повышении давления. В таких случаях необходимо вызвать специалистов для механической обработки фланца на месте или замены секции трубопровода. Компания ООО «Шэньян Вэньшэн Приборостроительное оборудование» рекомендует всегда проводить предварительную «сухую» сборку без уплотнительных колец, чтобы убедиться в свободном ходе всех подвижных элементов.
Проверьте состояние резьбы в крепежных отверстиях. Резьба должна быть чистой, без заусенцев и следов старой фиксационной пасты. Используйте резьбовой калибр (пробку) для проверки каждого отверстия. Поврежденная резьба — это риск срыва болта при затяжке, что потребует дорогостоящего ремонта корпуса сосуда. Если обнаружены дефекты, их необходимо устранить с помощью метчиков соответствующего размера, соблюдая осторожность, чтобы не снять лишний металл.
Пошаговая установка гидравлической крышки ASME
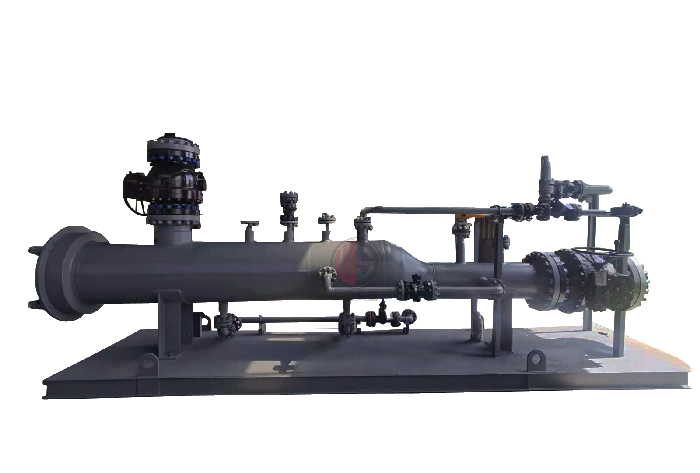
Процесс монтажа гидравлической быстросъемной крышки требует последовательности и точности. Ниже приведена детальная инструкция, основанная на нашем опыте поставки оборудования для магистральных нефте- и газопроводов. Следуйте этим шагам строго по порядку.
- Установка опорной плиты и направляющих. Если конструкция крышки предусматривает отдельную опорную плиту или направляющие штанги, установите их первыми. Закрепите плиту на фундаменте или раме сосуда с помощью анкерных болтов. Затяжку производите крест-накрест, контролируя момент затяжки динамометрическим ключом. Проверьте уровень плиты во всех плоскостях. Направляющие штанги должны быть установлены параллельно друг другу с точностью до 0,1 мм. Любое отклонение приведет к перекосу крышки при закрытии.
- Монтаж основного корпуса крышки. Поднимите корпус крышки с помощью кран-балки или лебедки, используя специально предусмотренные рым-болты. Не цепляйте стропы за гидравлические цилиндры или элементы управления! Аккуратно наденьте корпус на направляющие штанги или установите на опорную плиту. Убедитесь, что вес крышки равномерно распределен. Зафиксируйте корпус временными стопорами, чтобы предотвратить его самопроизвольное движение во время дальнейшей сборки.
- Подключение гидравлической системы. Подсоедините гидравлические шланги от силового цилиндра крышки к распределительному блоку. Используйте только оригинальные фитинги, поставляемые с оборудованием. Перед подключением убедитесь, что внутренние полости шлангов чистые. Заполните систему гидравлическим маслом, рекомендованным производителем (обычно это масло класса ISO VG 46 или VG 68, в зависимости от климатической зоны). Удалите воздух из системы, выполнив несколько циклов открытия и закрытия крышки без нагрузки. Воздух в системе вызывает рывки и нестабильность движения, что опасно для оператора.
- Установка уплотнительного кольца. Это самый ответственный этап. Извлеките уплотнительное кольцо из упаковки непосредственно перед установкой. Осмотрите его на наличие дефектов. Смажьте кольцо тонким слоем силиконовой смазки или смазки, совместимой с рабочей средой и материалом уплотнителя. Уложите кольцо в канавку на фланце сосуда или на крышке (в зависимости от конструкции). Убедитесь, что кольцо лежит ровно, без перекручиваний и выступов за пределы канавки. Для больших диаметров используйте монтажный конус, чтобы не повредить кольцо при напрессовке.
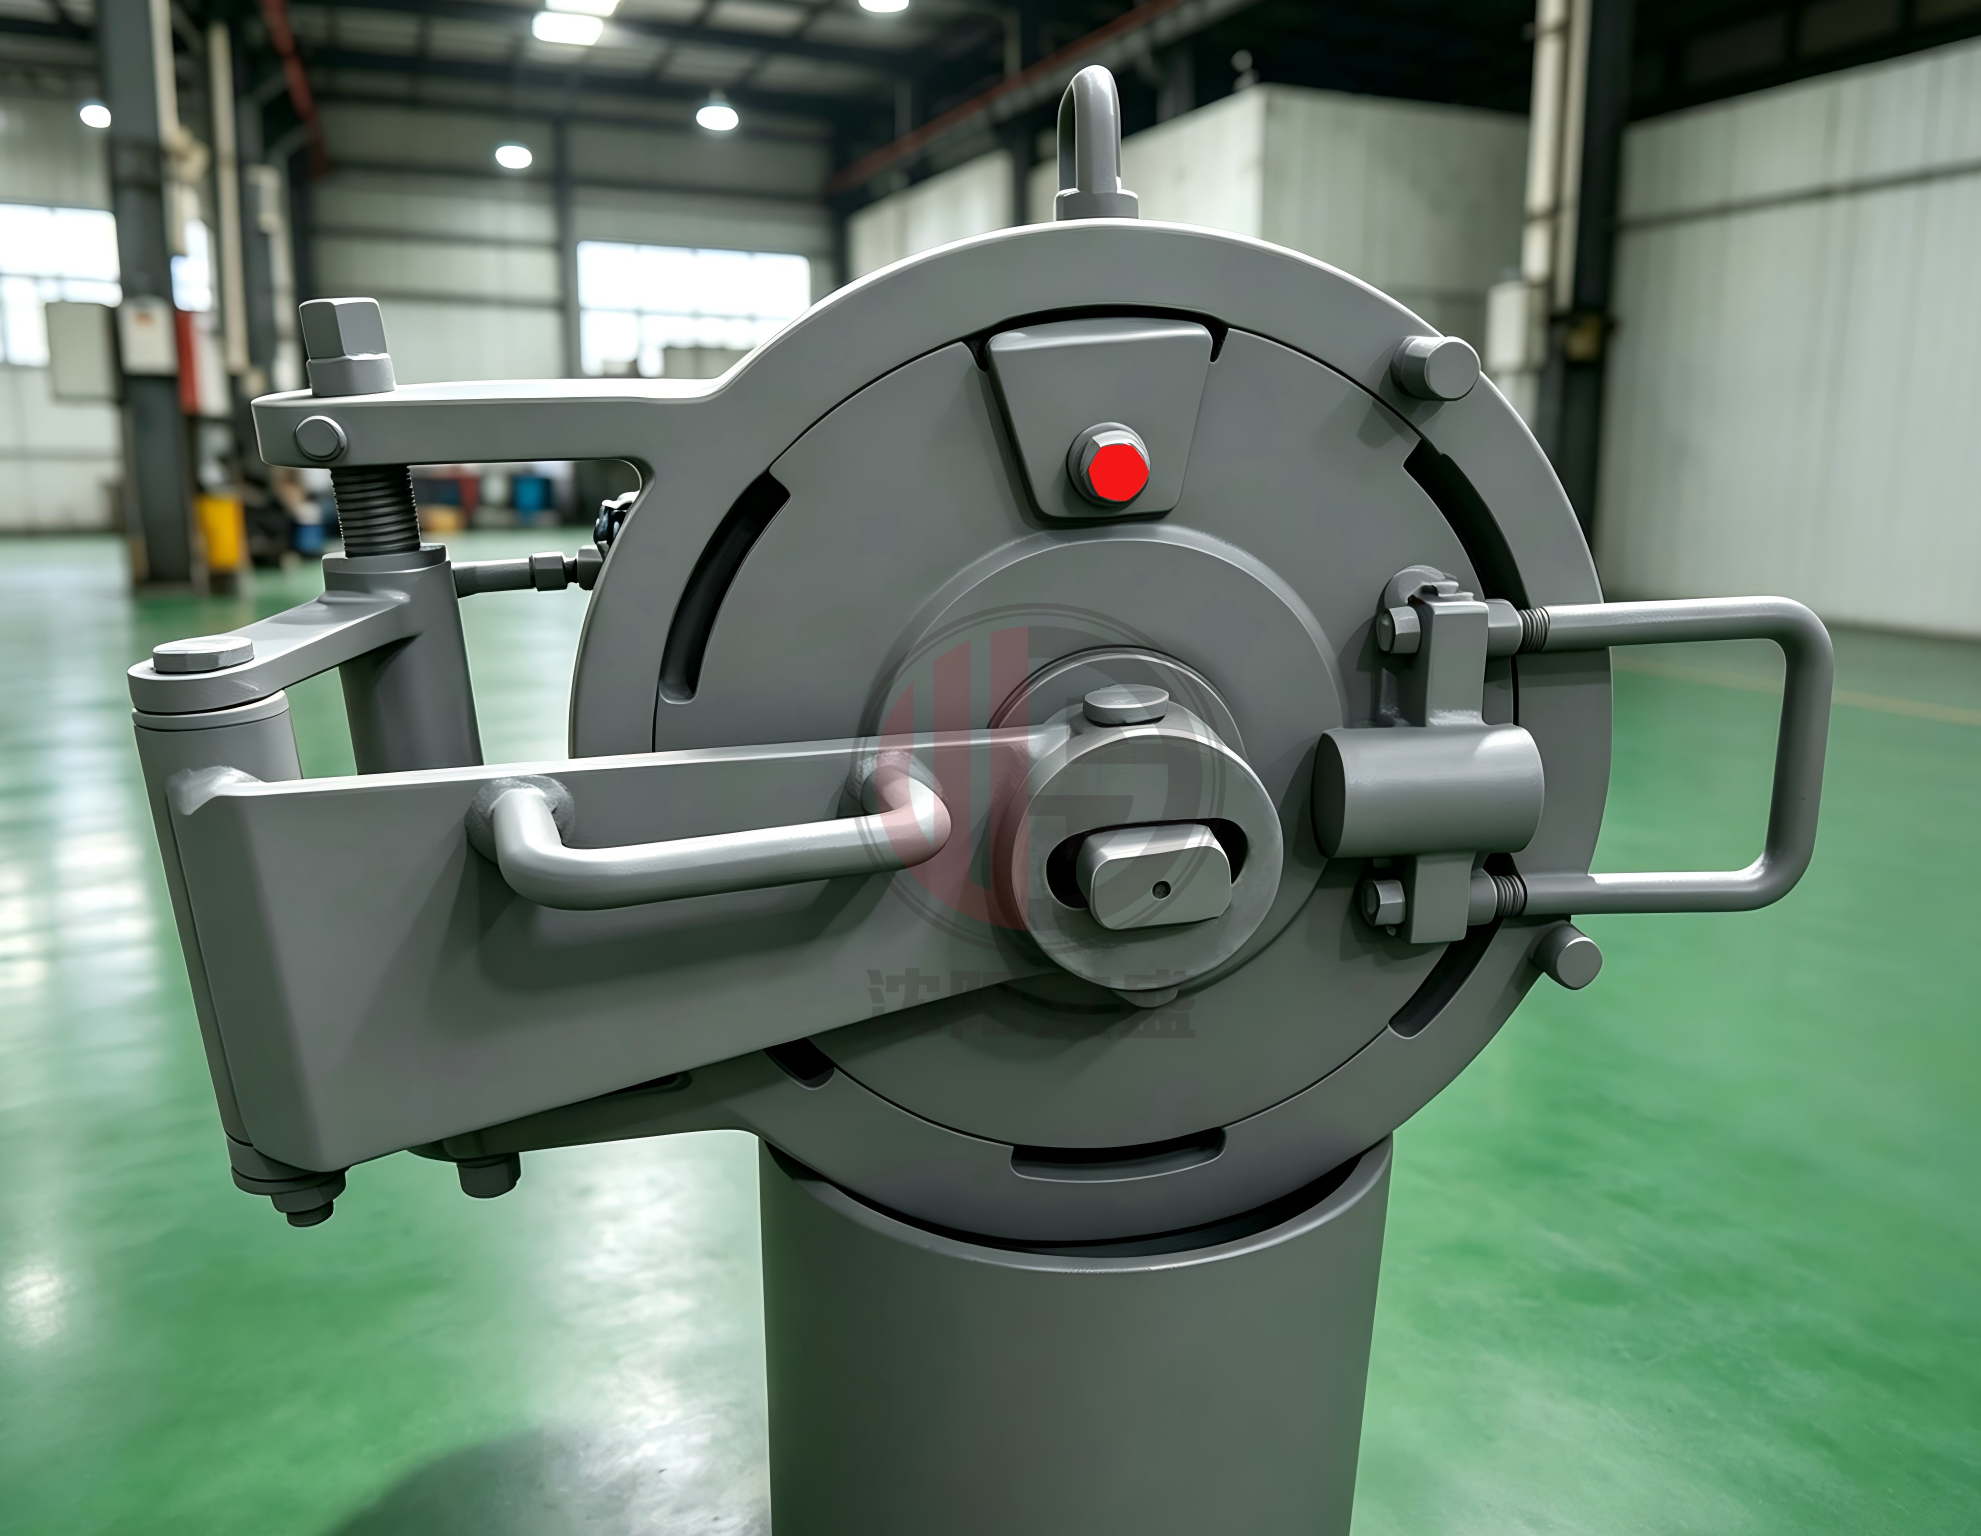
- Закрытие и блокировка крышки. Медленно закройте крышку с помощью гидравлического привода. Контролируйте процесс визуально. Крышка должна садиться на уплотнительное кольцо плавно, без перекосов. После полного закрытия активируйте механизм блокировки (замковое устройство). В конструкциях с сегментным замком или кольцевым замком убедитесь, что все сегменты заняли свое рабочее положение. Индикаторы положения должны показывать статус «Закрыто и Заблокировано».
- Затяжка крепежных элементов (если применимо). Некоторые конструкции гидравлических крышек требуют дополнительной затяжки центрального стяжного болта или контргаек после гидравлического закрытия. Выполните эту операцию, соблюдая момент затяжки, указанный в паспорте изделия. Используйте динамометрический ключ. Затяжку проводите в несколько этапов (например, 30%, 60%, 100% от номинального момента), чтобы обеспечить равномерное обжатие уплотнения.
После завершения механического монтажа необходимо подключить электрическую систему управления, если крышка оснащена электрогидравлическим приводом. Кабели должны быть проложены в гофрированных металлических рукавах для защиты от механических повреждений и электромагнитных помех. Все соединения должны быть заземлены в соответствии с правилами ПУЭ (или местными стандартами электробезопасности).
Настройка и тестирование гидравлической системы
Монтаж не считается завершенным без проведения испытаний. Гидравлическая система крышки должна быть настроена на правильное давление. Слишком низкое давление не обеспечит необходимую силу запирания, слишком высокое — приведет к повреждению уплотнений и перегрузке гидроцилиндра.
Включите гидравлическую станцию и установите давление в системе согласно техническим данным. Обычно рабочее давление составляет 10–16 МПа. Проверьте работу концевых выключателей или датчиков положения. Они должны четко фиксировать моменты полного открытия и полного закрытия крышки. Эти сигналы используются системой безопасности для блокировки подачи давления в трубопровод, пока крышка не заблокирована.
Проведите тест на герметичность гидравлических соединений. Осмотрите все фитинги, шланги и штоки цилиндров на предмет утечек масла. Даже небольшая течь со временем приведет к падению давления и потере мощности привода. При обнаружении утечки подтяните соединение или замените уплотнительное кольцо фитинга. Не используйте герметики на резьбовых соединениях гидравлических систем высокого давления — это может привести к попаданию частиц герметика в систему и выходу из строя клапанов.
Выполните цикл испытаний: откройте и закройте крышку 5–10 раз. Движение должно быть плавным, без рывков и посторонних шумов. Время открытия и закрытия должно соответствовать заявленным характеристикам (обычно 30–60 секунд для стандартных размеров). Если движение затруднено, проверьте соосность направляющих и наличие препятствий.
Интеграция с системой безопасности трубопровода
Гидравлическая крышка является частью системы давления, поэтому её интеграция с общезаводской системой безопасности (ESD — Emergency Shutdown Device) обязательна. Сигнал от датчика блокировки крышки должен быть подключен к контроллеру управления трубопроводом. Логика работы должна быть следующей: если крышка не находится в положении «Полностью закрыта и Заблокирована», подача среды в трубопровод должна быть запрещена.
Также необходимо настроить предохранительные клапаны гидравлической системы. Они должны сбрасывать избыточное давление в случае заклинивания механизма или теплового расширения масла. Проверьте настройку предохранительного клапана на стенде или с помощью манометра. Давление срабатывания должно быть на 10–15% выше рабочего давления.
В нашей практике был случай, когда игнорирование этого этапа привело к серьезному инциденту. На одном из объектов в Сибири оператор начал подачу газа в трубопровод, не убедившись в полной блокировке крышки, полагаясь только на визуальный осмотр. Датчик положения был неисправен, но система не была заблокирована программно. К счастью, сработала механическая защита, но простой составил трое суток. Этот урок показывает, что электронная блокировка так же важна, как и механическая.
Компания «Вэньшэн» поставляет оборудование с предварительно настроенными блоками управления, которые проходят тестирование на заводе. Однако при монтаже на месте необходимо перепроверить все связи и логику работы, так как условия интеграции могут отличаться от заводских тестов.
Часто задаваемые вопросы
Какой момент затяжки использовать для болтов фланца?
Момент затяжки зависит от диаметра болта, класса прочности стали и типа уплотнительного кольца. Точные значения всегда указаны в паспорте изделия (Manual). Например, для болтов M24 из стали класса 8.8 с резиновым уплотнением типовой момент может составлять 450–500 Н·м. Использование универсальных таблиц из интернета недопустимо, так как они не учитывают специфику вашей конструкции. Всегда используйте калиброванный динамометрический ключ.
Что делать, если крышка не закрывается до конца?
Не применяйте силу! Проверьте наличие препятствий в зоне уплотнения, правильность укладки уплотнительного кольца и соосность направляющих. Часто проблема заключается в попадании грязи или посторонних предметов в замок. Очистите механизм, проверьте геометрию и повторите попытку. Если проблема сохраняется, свяжитесь с технической поддержкой производителя. Принудительное закрытие приведет к поломке гидравлического цилиндра или деформации корпуса.
Как часто нужно обслуживать гидравлическую систему крышки?
Рекомендуемый интервал технического обслуживания — каждые 6 месяцев или каждые 500 циклов открытия/закрытия. В рамках ТО необходимо: проверить уровень и качество гидравлического масла, осмотреть шланги на предмет трещин, проверить затяжку крепежных соединений, смазать подвижные части механизма блокировки. В условиях агрессивной среды или экстремальных температур интервал может быть сокращен до 3 месяцев.
Можно ли использовать крышку для вакуумных систем?
Стандартные гидравлические крышки ASME рассчитаны на внутреннее давление. Для работы в вакууме требуется специальная конструкция уплотнения и, возможно, дополнительная внешняя фиксация, чтобы предотвратить всасывание крышки внутрь сосуда. При заказе обязательно укажите наличие вакуумной нагрузки. Компания ООО «Шэньян Вэньшэн Приборостроительное оборудование» производит модификации крышек, сертифицированные для работы как под давлением, так и в вакууме.
Типичные ошибки монтажа и как их избежать
Опыт показывает, что большинство проблем возникает не из-за дефектов оборудования, а из-за нарушений технологии монтажа. Вот три самые частые ошибки:
- Игнорирование очистки поверхностей. Монтажники часто ленятся тщательно очищать фланцы, считая, что «масло само выдавится». Это заблуждение. Частицы грязи работают как абразив, разрушая уплотнительное кольцо при первом же повышении давления. Результат — утечка через неделю после пуска.
- Неправильная смазка уплотнений. Использование литола или солидола вместо специальной силиконовой или фторсиликоновой смазки. Обычные смазки могут вызывать набухание или растрескивание резины EPDM или Viton, особенно при контакте с углеводородами. Всегда используйте смазки, рекомендованные производителем уплотнений.
- Отсутствие контроля соосности. Установка крышки «на глаз». Без использования лазерного нивелира или индикаторов невозможно обеспечить точную соосность. Перекос приводит к неравномерному износу уплотнения и заклиниванию механизма. Экономия времени на выравнивании оборачивается часами простоя на ремонт.
Избежать этих ошибок поможет строгий контроль качества на каждом этапе монтажа и привлечение квалифицированных специалистов. Не экономьте на обучении персонала. Один день обучения правилам монтажа окупается годами бесперебойной работы.
Заключение и следующие шаги
Установка гидравлической крышки ASME — это сложный инженерный процесс, требующий точности, качественного инструмента и соблюдения стандартов безопасности. Правильный монтаж гарантирует герметичность, долговечность оборудования и безопасность персонала. Помните, что крышка — это не просто заглушка, а активный элемент системы давления, от которого зависит надежность всего трубопровода.
Если вы планируете закупку оборудования для очистки трубопроводов или модернизацию существующих узлов, важно выбирать поставщика, который предоставляет не только продукцию, но и техническую поддержку. ООО «Шэньян Вэньшэн Приборостроительное оборудование» предлагает полный спектр решений: от стандартных быстроразъемных крышек до сложных нестандартных систем с электрическим и гидравлическим приводом. Наши инженеры готовы помочь с расчетом нагрузок, подбором материалов и разработкой чертежей под ваши специфические условия.
Мы понимаем, что каждый проект уникален. Поэтому мы предоставляем услуги по изготовлению оборудования на заказ, имея в портфолио множество национальных патентов и успешных кейсов в нефтегазовой отрасли. Наша продукция проходит строгий контроль качества и соответствует международным стандартам, включая ASME, ГОСТ и ISO.
Не рискуйте безопасностью вашего производства. Доверьте монтаж и поставку оборудования профессионалам. Для получения технической консультации, запроса коммерческого предложения или обсуждения индивидуальных требований свяжитесь с нашими специалистами.
Запросить консультацию по гидравлическим крышкам ASME
Свяжитесь с нами сегодня